


注塑件在生产的过程中,多种原因会导致其出现色差,而注塑件色差超标,本质上是颜色管理缺乏量化标准的问题。那么,注塑件色差超标怎么办?对塑胶色差仪Lab值进行理解,并掌握ΔE色差判定逻辑,可以有效的减少注塑件色差。提升产品品质、赢得客户信任。
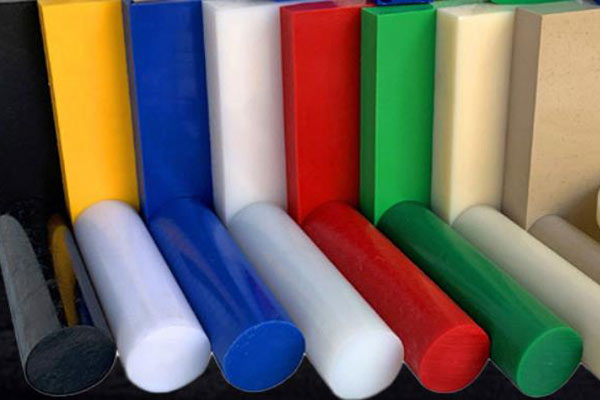
注塑件色差超标原因分析:
测出色差只是第一步,找到原因才能从根本上解决问题。注塑件色差超标的常见原因包括:1.原料批次差异:不同批次塑胶粒子或色母的颜色存在波动;2.色母配比不准:色母添加比例偏差或混合不均;3.注塑工艺波动:料温、模温、注射速度变化导致材料分解或变色;4.模具与浇口问题:冷却不均导致局部颜色差异;5.制品壁厚不均:壁厚差异引起收缩和光泽变化,视觉上呈现色差;6.后处理影响:喷涂、电镀、烘烤等工序导致颜色变化。
在塑胶注塑生产中,色差是最常见也最令人头疼的品质问题之一。同一批产品,肉眼看着颜色差不多,但客户用仪器一测,ΔE值就超标了;换个批次再打样,颜色又偏了,退货、返工、延误交期,损失巨大。塑胶色差仪是一种专门用于测量物体表面颜色差异的精密光学仪器。它通过模拟人眼对可见光的响应,将颜色量化为一组数据,从而实现:
颜色定量测量:将肉眼难以区分的微小色差转化为数值;
批次间颜色比对:快速判断新产品与标准色板之间是否存在偏差;
配色过程监控:在塑胶配色、染色过程中实时调整配方;
品质出厂检验:为QC部门提供客观、可追溯的判定依据。
在塑胶行业,色差仪广泛应用于ABS、PC、PP、PVC、PMMA等各类原料的注塑件、挤出件、薄膜及板材的颜色检测。
塑胶色差仪Lab值含义解读:
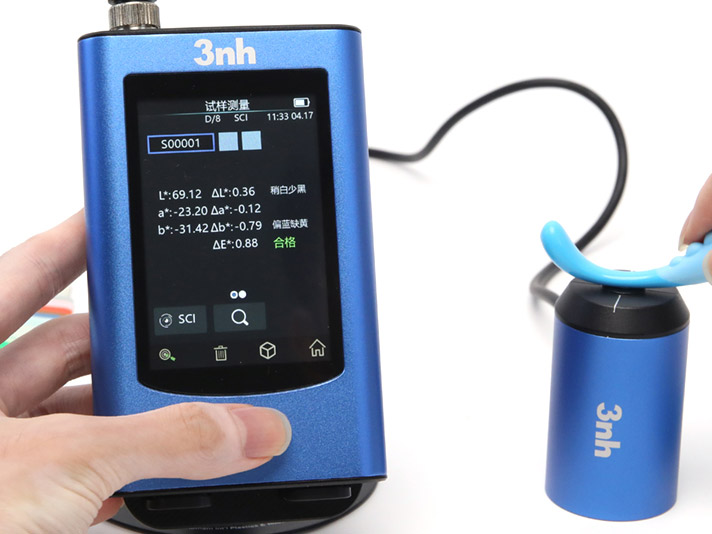
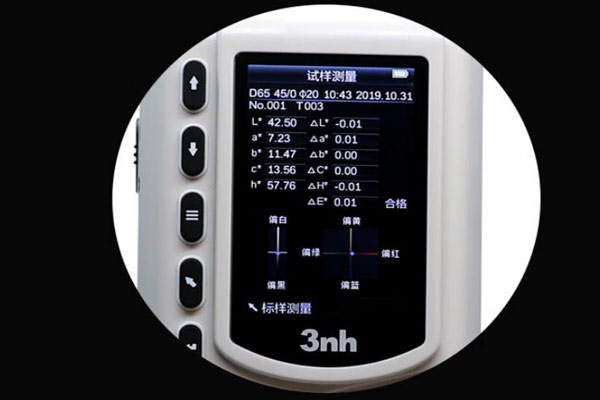
塑胶色差仪输出的核心数据就是Lab值,这是国际照明委员会制定的均匀色彩空间。理解Lab值,是读懂色差报告的第一步。在CIELab颜色空间中,Lab值表示不同的含义:
L*值表示明度,范围0(黑)~100(白),L*值越大越亮,越小越暗;
a*值红绿色轴,正值偏红,负值偏绿,+a*方向趋红,-a*方向趋绿;
b*值黄蓝色轴,正值偏黄,负值偏蓝,+b*方向趋黄,-b*方向趋蓝。
光看单个L、a、b值还不够直观。色差仪通常还会输出一个关键指标ΔE*ab(总色差),它是L、a、b三个方向差异的综合计算结果:ΔE=[(△L)2+(△a)2+(△b)2]1/2。ΔE值越小,说明被测样品与标准色板的颜色越接近。它是判定色差是否超标最常用的综合指标。
塑胶色差ΔE多少才算合格?
这是注塑厂质检最关心的问题。行业内并没有一个全球统一的合格线,而是根据客户要求、产品用途和行业惯例来设定。以下是常见的参考标准:
ΔE≤0.5,人眼几乎无法察觉,适用于高要求外观件、汽车内饰、3C产品外壳;
0.5<ΔE≤1.0,训练有素者可察觉,适用于中高端塑胶件、家电面板;
1.0<ΔE≤1.5,普通人仔细对比可发现,适用于一般工业塑胶件;
1.5<ΔE≤2.0,人眼明显可察觉,适用于非外观件、结构件;
ΔE>2.0,差异显著,通常判定为不合格。
以上仅为行业经验参考。实际判定应以客户图纸或规格书中约定的公差为准。汽车、医疗、3C等行业通常有更严格的企业标准。在实际操作中,客户或品质部门会在标准色板的Lab值基础上设定允许偏差范围,例如,整体公差:ΔE≤1.0;单项公差:ΔL≤±0.3,Δa≤±0.2,Δb≤±0.2。色差仪会自动将测量值与设定公差比对,绿色/合格与红色/不合格一目了然,大幅提升检验效率。